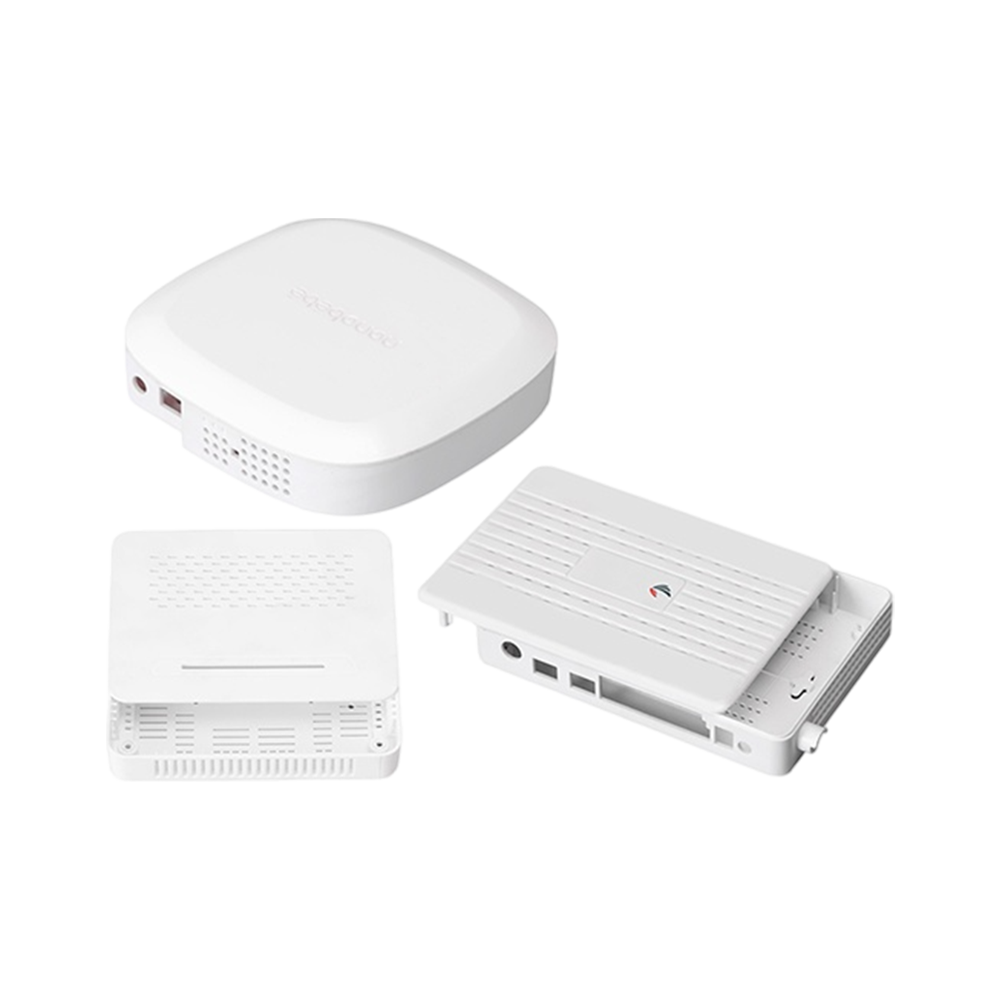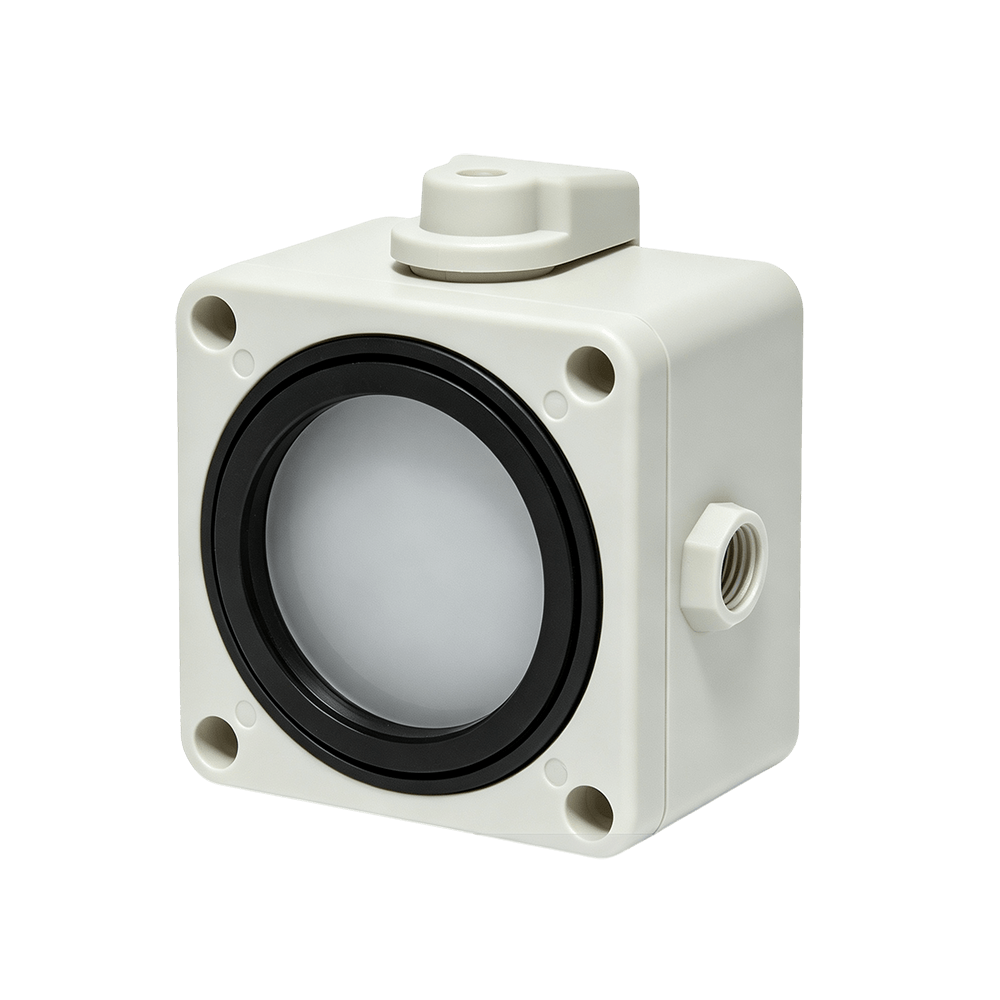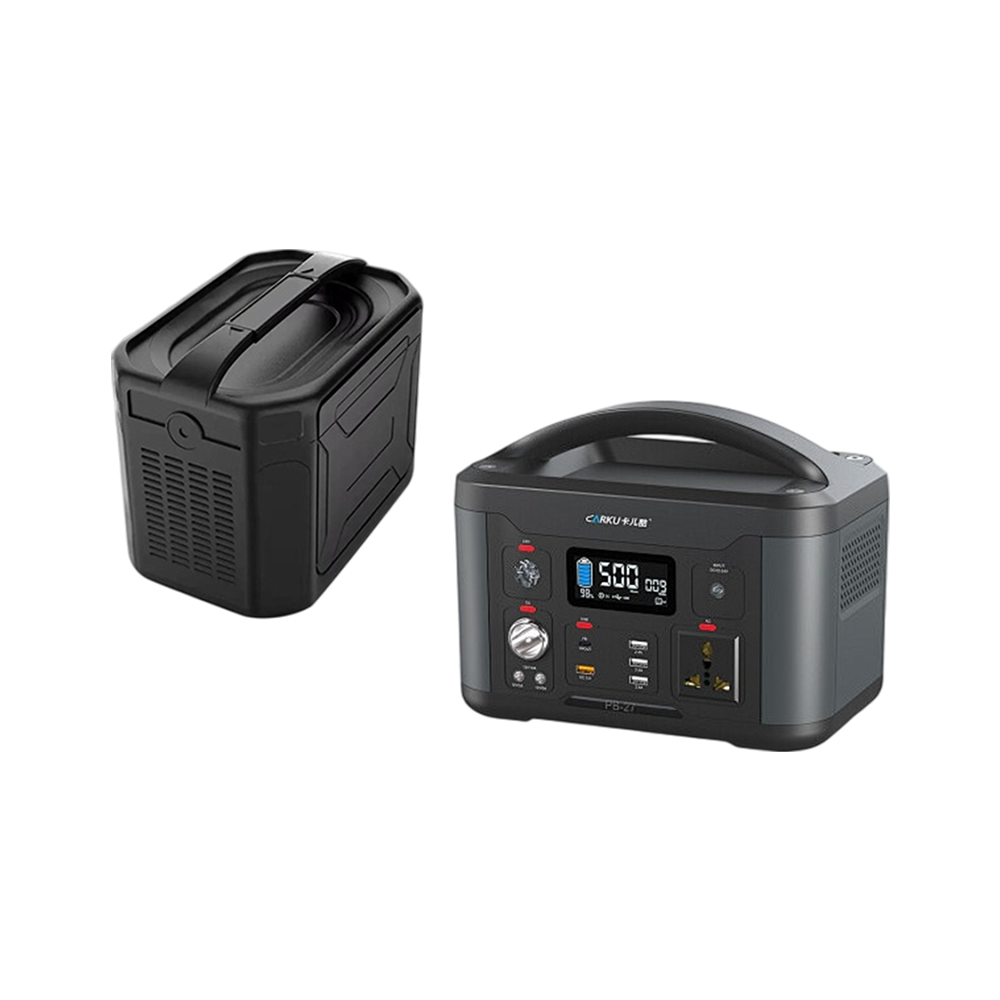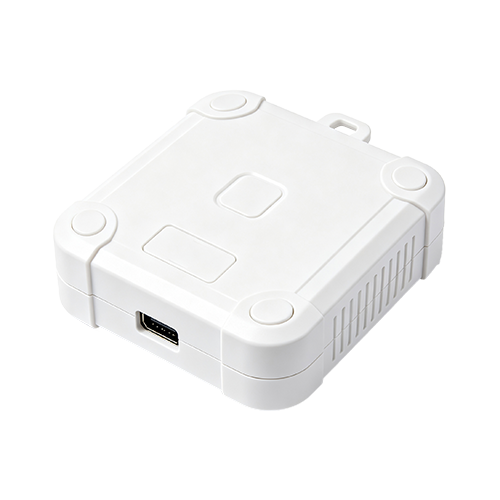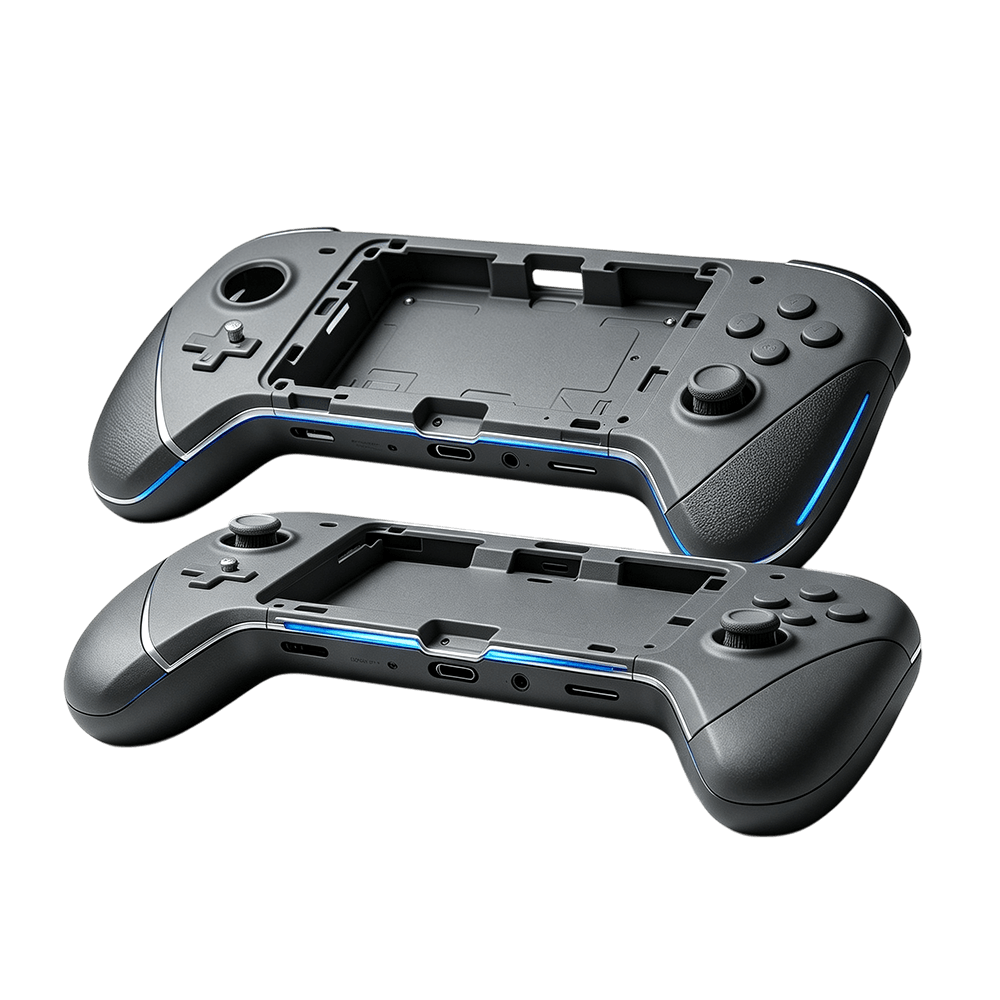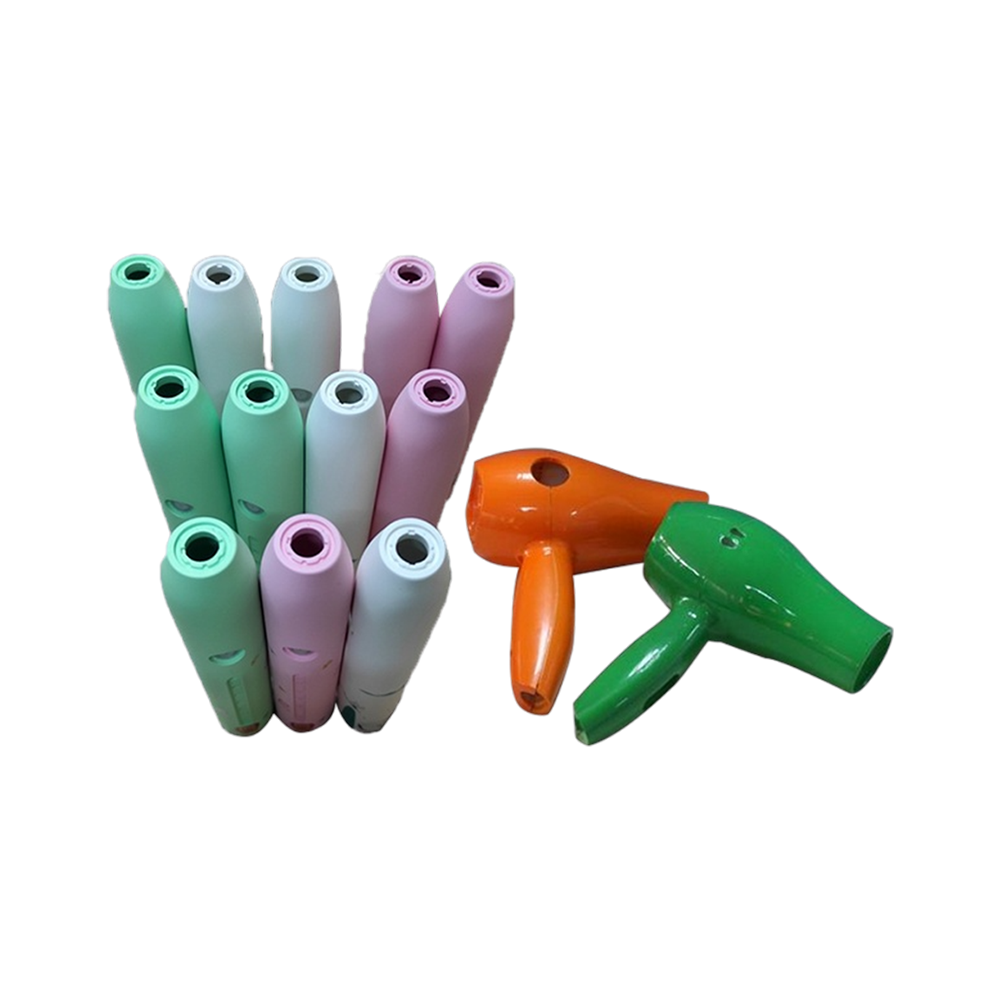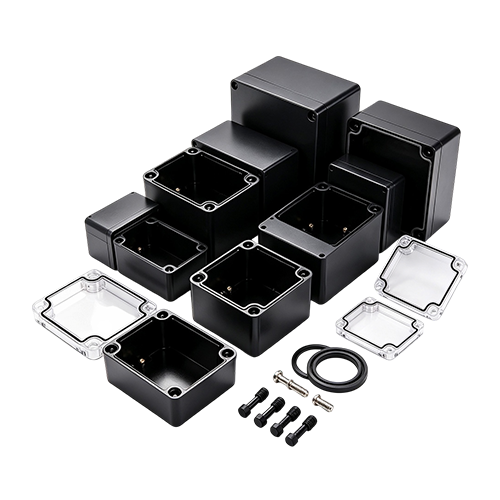
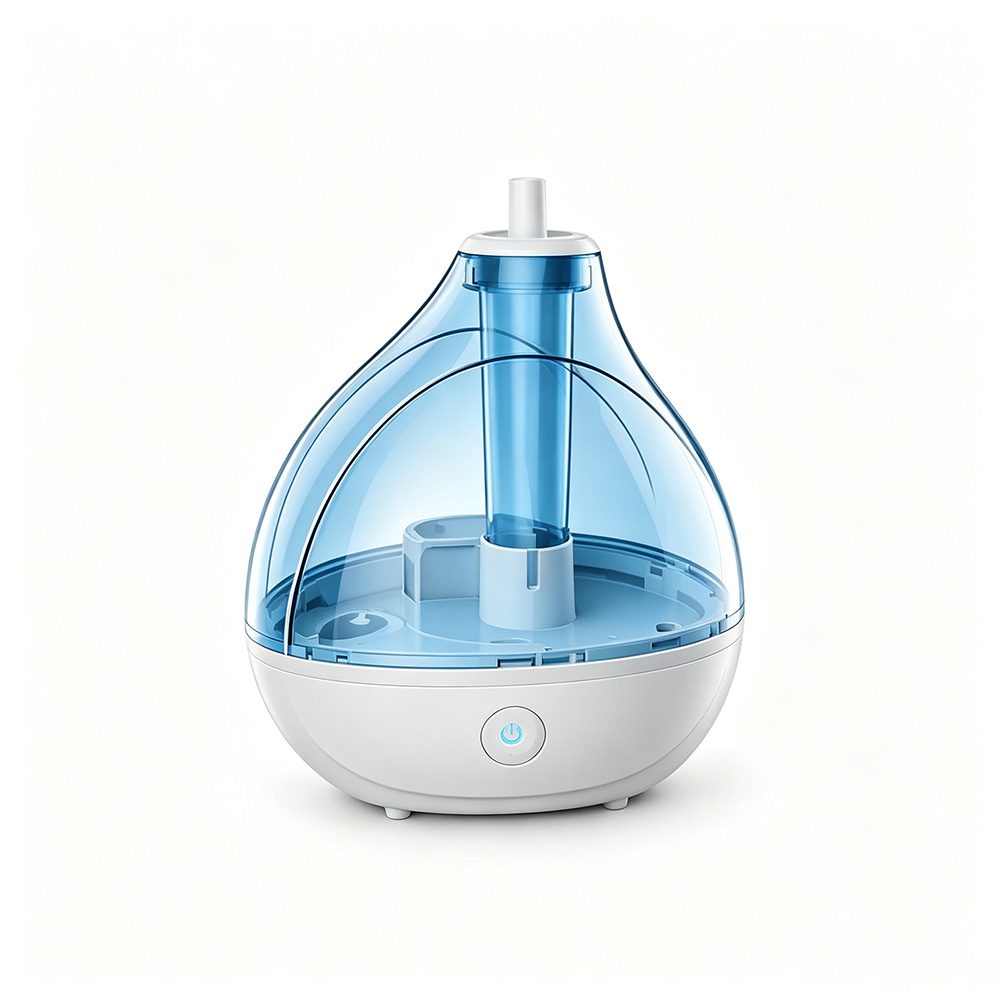
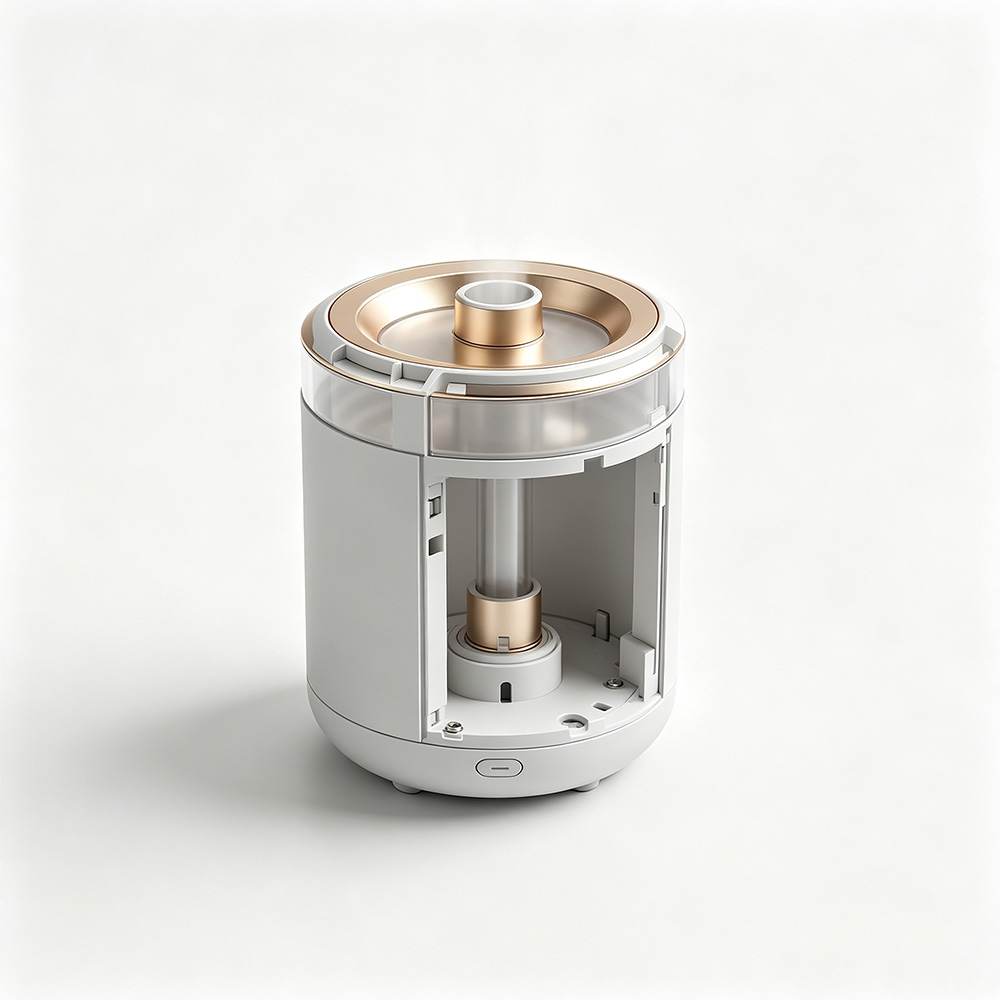
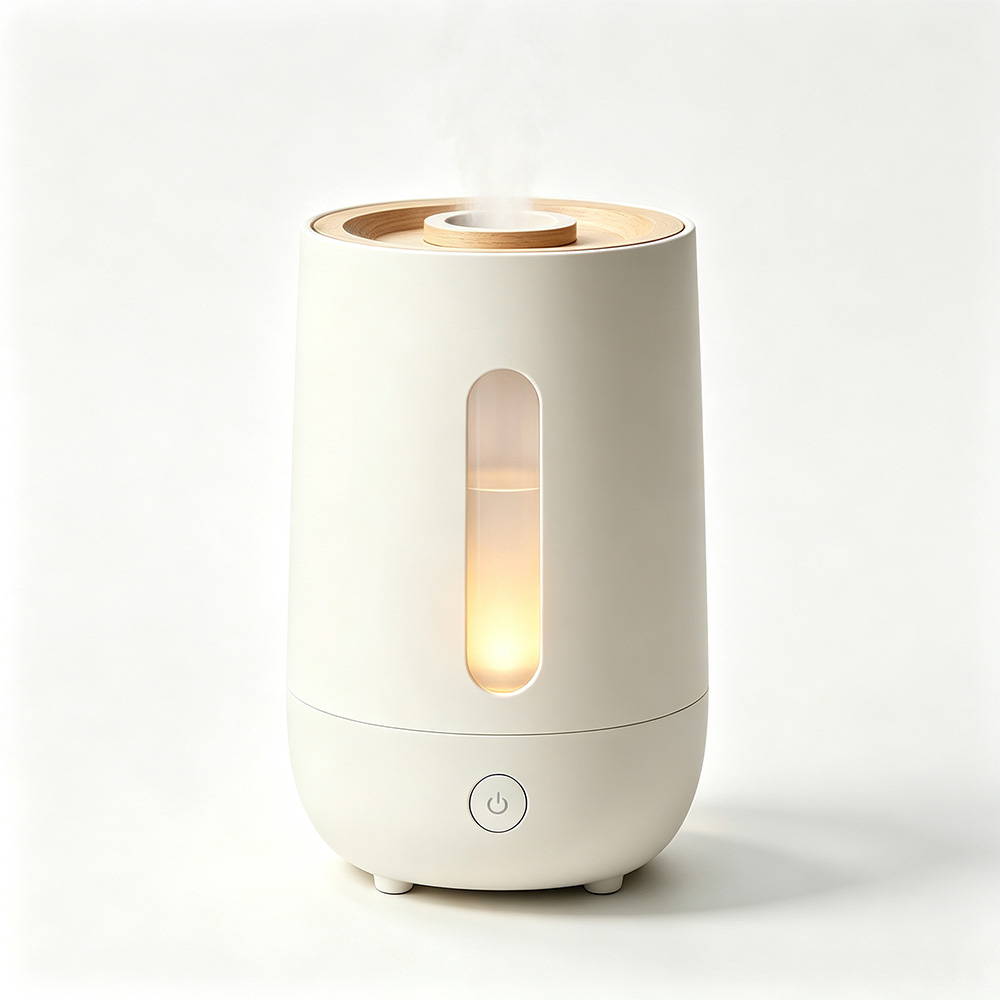
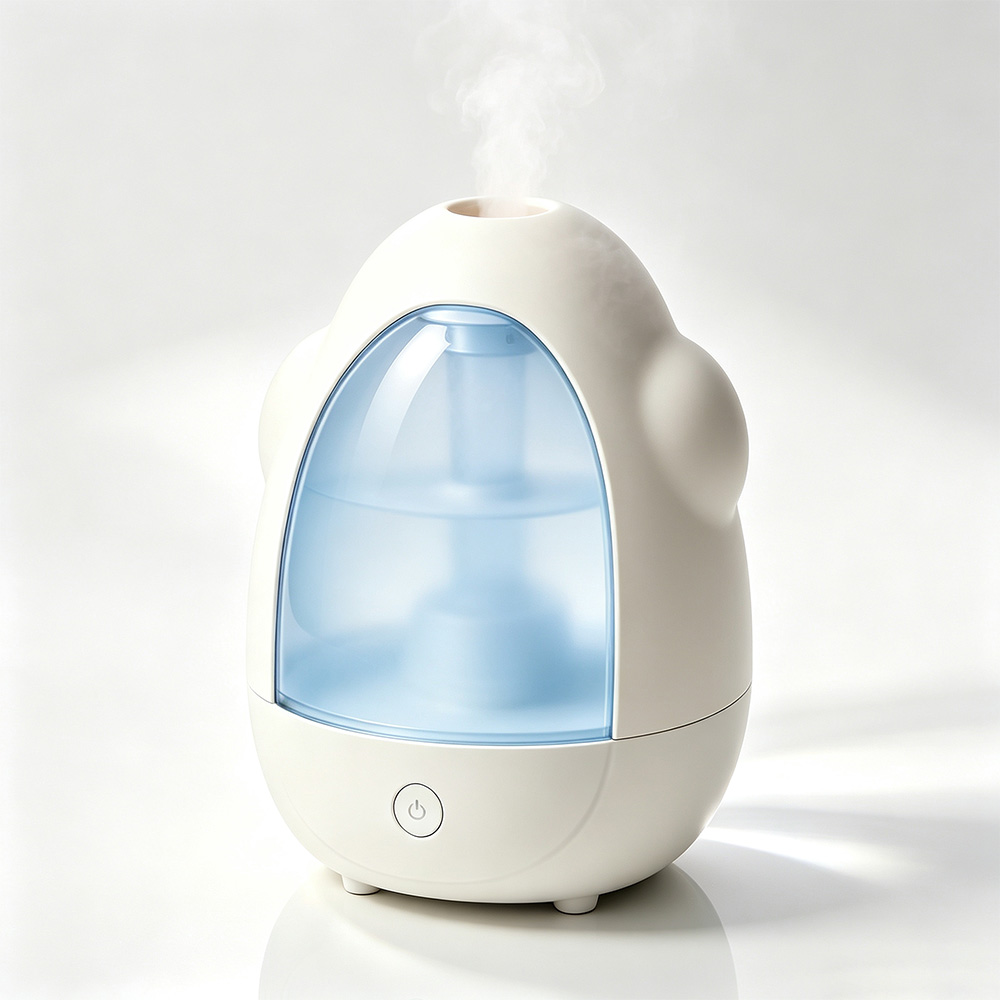
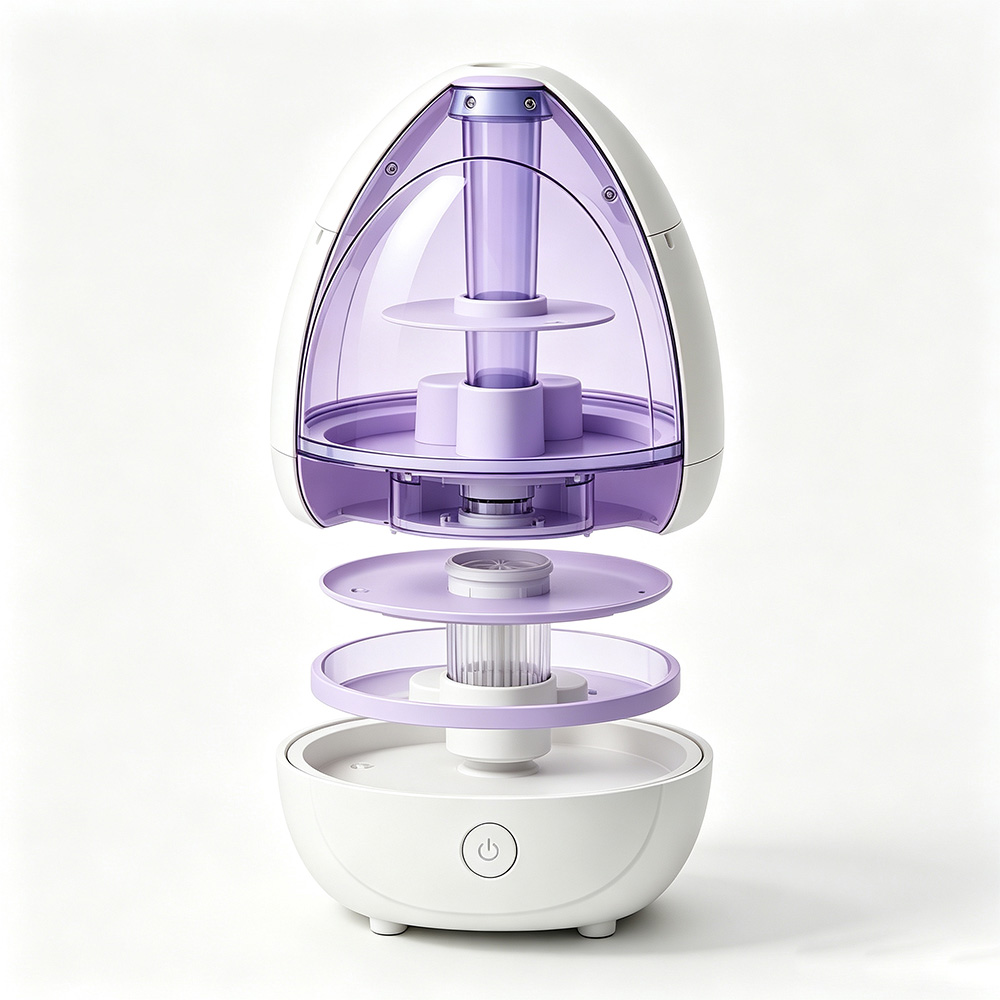
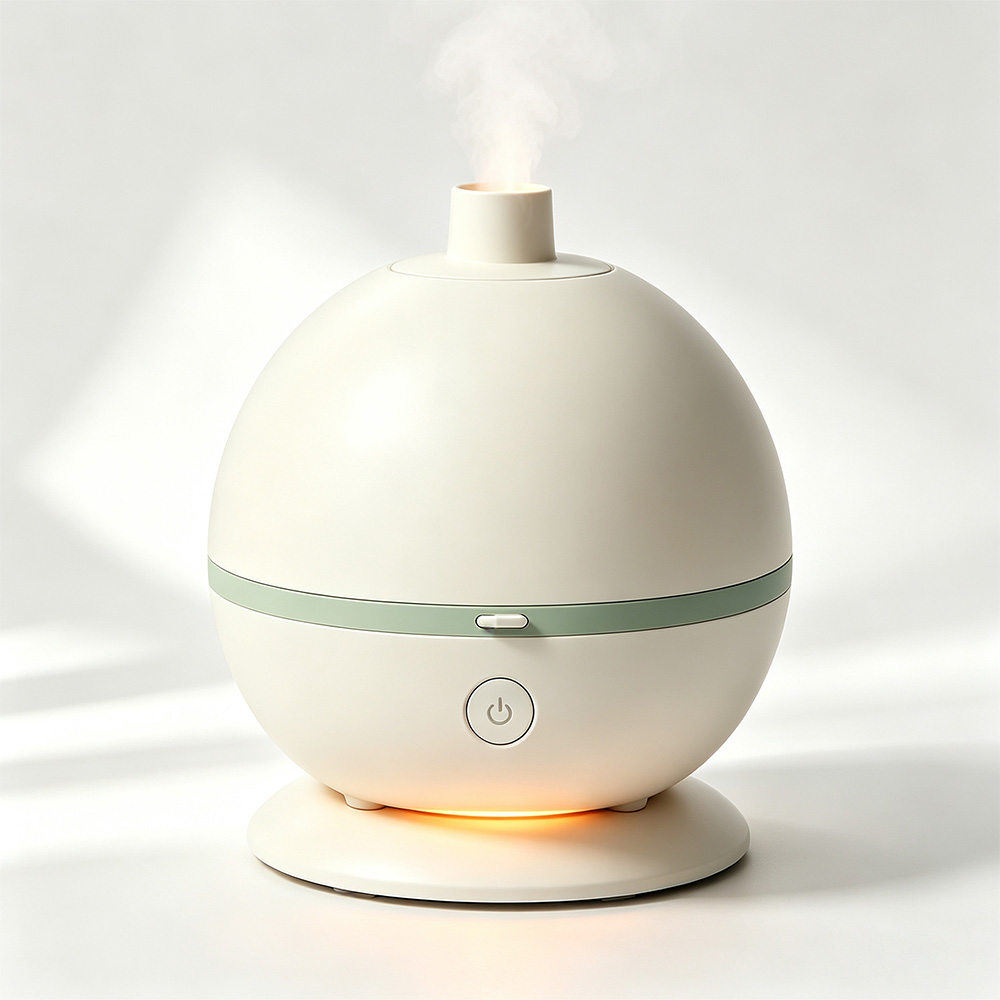
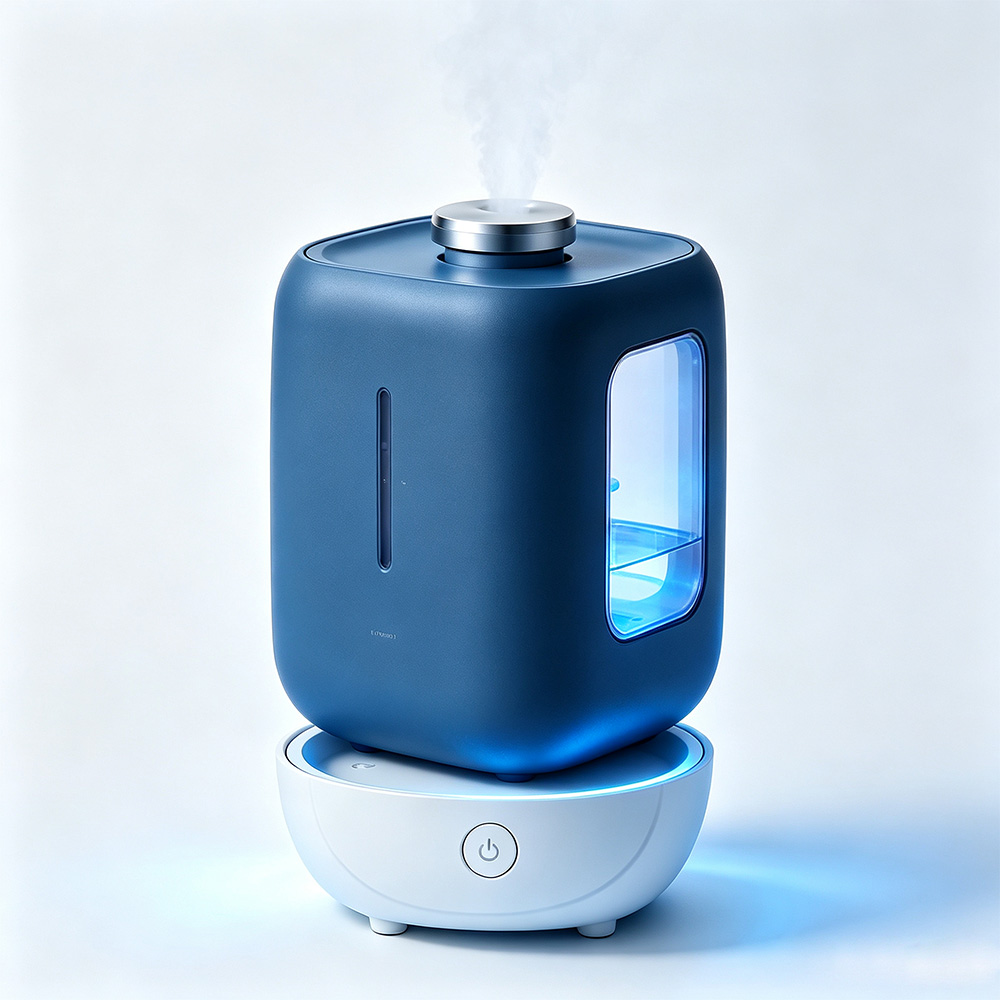
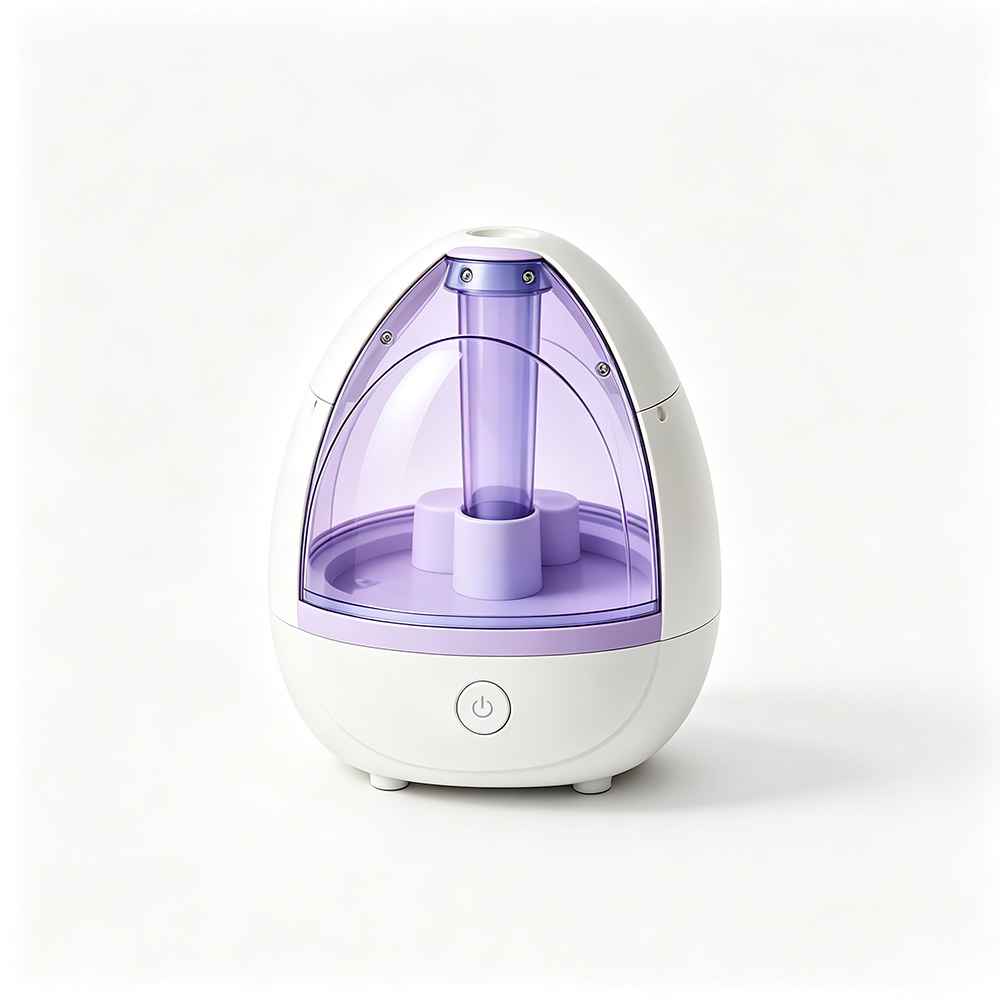
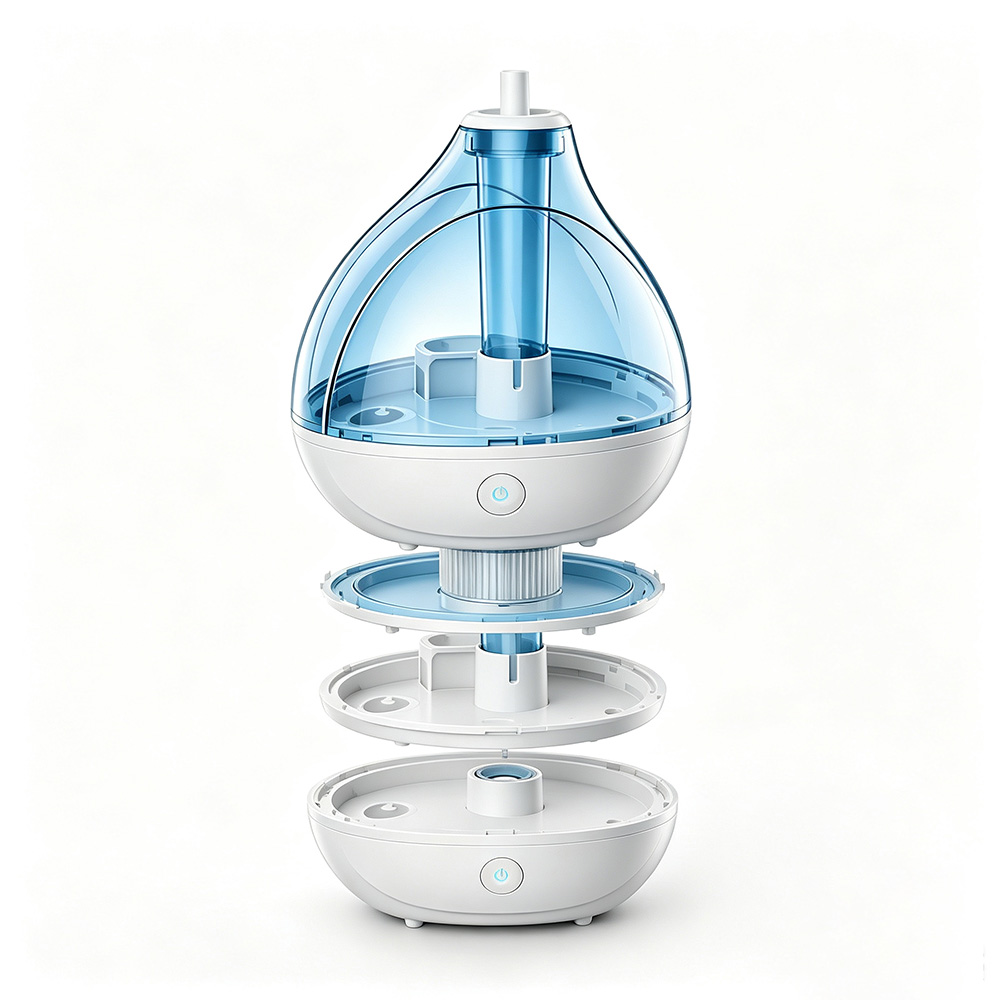
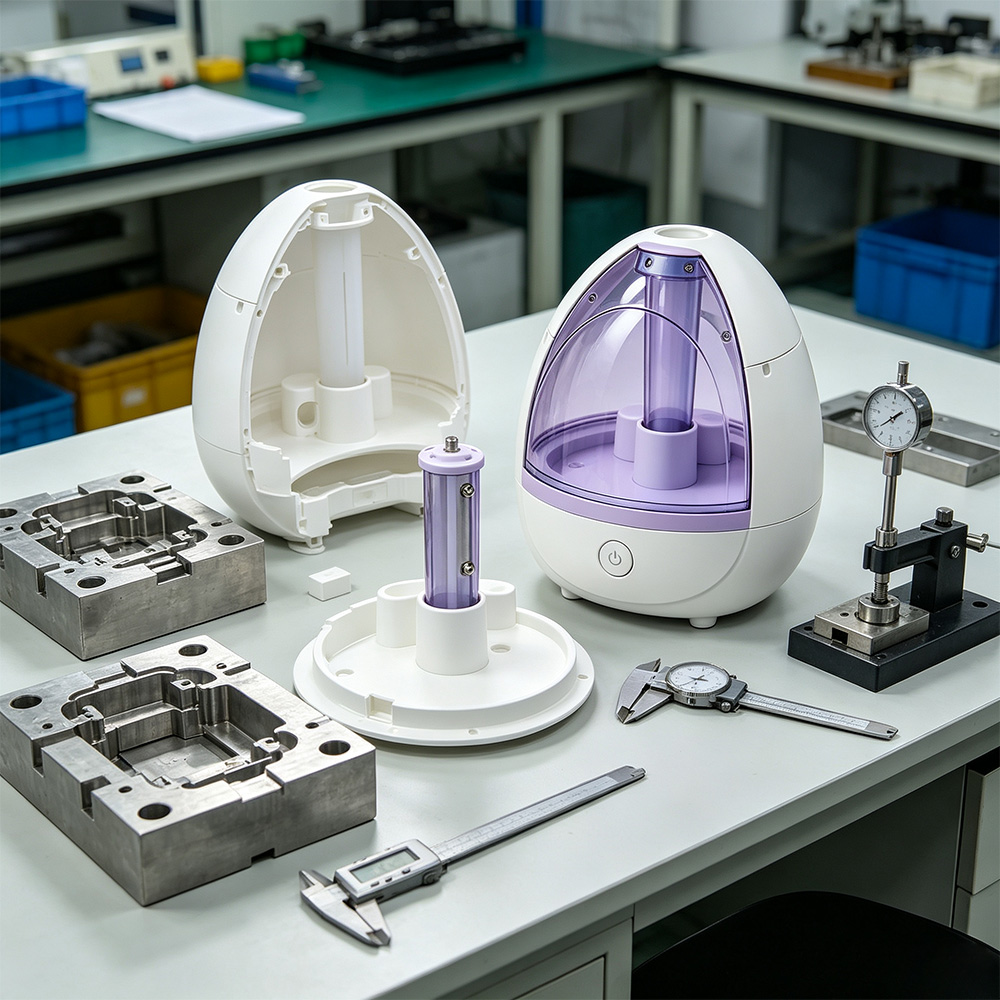
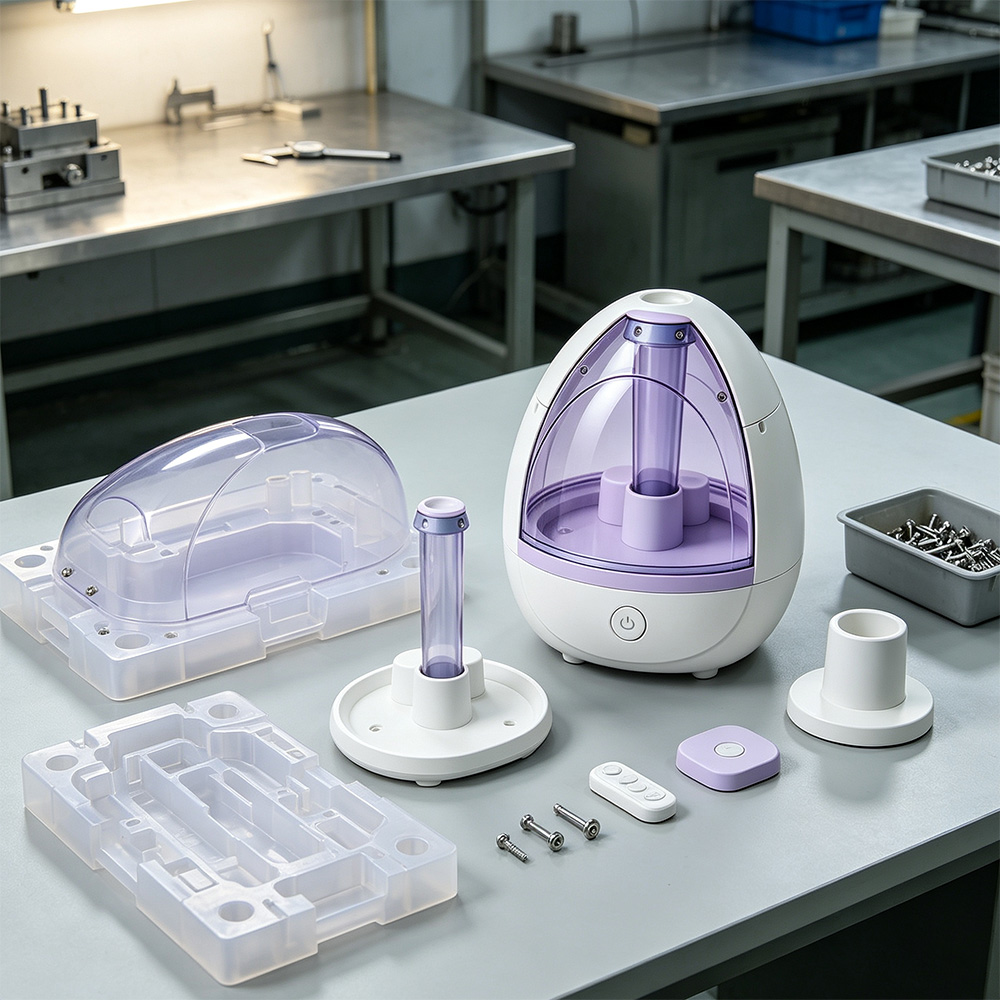
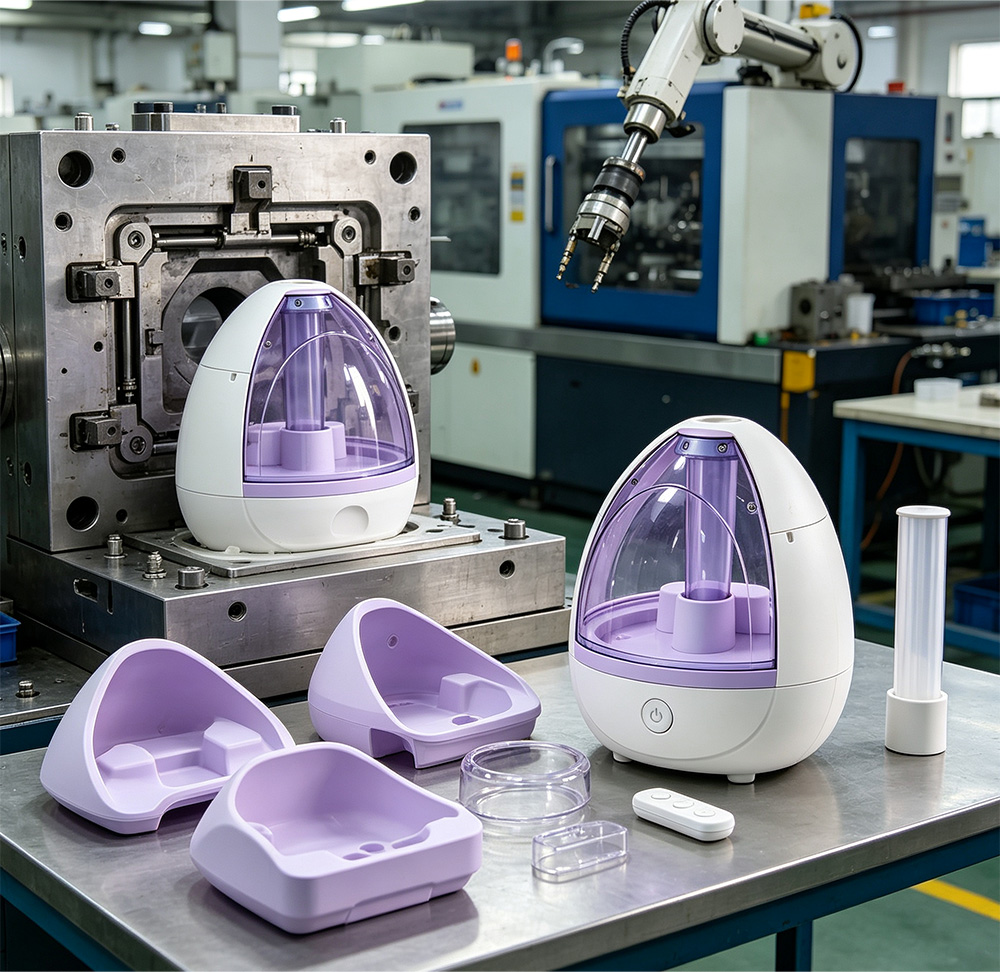
加湿器外壳采用优质ABS、PP、PC材质。精密模具加工可实现复杂曲面、卡扣结构及透明水箱部件加工,分型线整洁,装配公差紧密,防水性能可靠。
严格管控注塑压力、温度与冷却周期,杜绝缩痕、翘曲及表面缺陷;重点保障透明件通透度与卡扣尺寸稳定性。量产前执行批量抽样检测。
自有模具及注塑车间,配备资深工程技术团队。提供模具开发、注塑成型到后处理的一站式方案,支持加湿器外壳从手板样件到批量生产的定制服务。
| 加湿器塑料模具 — 材质、加工与维护 | ||
| 项目 | 参数 | 备注 |
| I. 模具钢材选型 | ||
模具钢 | 常用可选钢材:P20 / 718 / NAK80 / S136 | P20和718适用于大批量生产;S136与NAK80最适合高光、耐腐蚀表面。 |
模架 | 标准模架(例如:龙记、富得巴) | 采购便捷,交期更短,结构稳定性佳。 |
硬度 | 根据钢材种类进行热处理,硬度可达HRC 45‑52左右。 | 保证模具韧性,适合反复量产,使用寿命长久。 |
我们如何选型 | 我们根据产量、表面光洁度以及外壳是否采用透明或阻燃材料来选用钢材。 | 透明件需抛光钢材以保证透明度;玻纤填充树脂需选用高耐磨钢材。 |
| II. 模具加工 | ||
工艺流程 | 设计→备料→CNC粗加工→热处理→CNC精加工→电火花加工→线切割→抛光→装配→试模 | 全部工序内部完成,各环节均可把控质量。 |
| 设备 | CNC加工中心、电火花机、线切割机、磨床、铣床 | 自有设备可实现更高精度与稳定性。 |
关键结构 | 分型线精度、卡扣结构、滑块/斜顶/抽芯机构、冷却流道、透明件高光抛光型腔 | 以上决定注塑品质、装配配合精度以及表面光洁度。 |
| III. 模具维护 | ||
日常维护 | 每次生产结束后对导柱、导套进行清洁、防锈及润滑处理 | 防止锈蚀,保证部件运动顺畅。 |
定期保养 | 检查分型线磨损情况,抛光型腔,更换易损件(顶针、弹簧、镶件) | 保障模具精度,确保外壳产品一致性,透明件效果尤为稳定。 |
存放管理 | 涂抹防锈油、防潮处理、标识化存放 | 有效大幅延长模具使用寿命。 |
改模 | 根据试模及生产问题进行调整,支持二次改模。 | 为您提供更大灵活性,成品效果更优。 |
加湿器塑料外壳 — 材质与加工 | ||
| 项目 | 参数 | 备注 |
| I. 外壳材质 | ||
| ABS | 抗冲击性能优异、易注塑成型、成本更低 | 壳体主体的优质通用选材。 |
| PP | 质轻、耐化学性良好 | 常用于水箱或内部零部件。 |
| PC | 高强度、耐热性佳,可提供透明规格 | 适用于透明水箱或需要高韧性的零部件。 |
| PETG | 高透明、高韧性,符合食品接触安全要求 | 透明水箱的理想选材。 |
阻燃 | 可提供UL94 V‑0 / V‑2阻燃等级 | 电气部件建议选用V‑0等级,满足安全及合规要求。 |
| II. 加工 | ||
注塑成型 | 壳体主体一次注塑成型 | 效率高、精度好,非常适合大批量订单。 |
CNC后加工 | 钻孔、开槽、端口开孔、攻丝 | 满足各类装配与接口使用需求。 |
表面处理 | 纹理/皮纹、喷涂、丝印、激光打标 | 手感更佳、外观质感更好,标识印刷清晰美观。 |
加工难点 | 壁厚均匀、防缩痕、透明件清晰度、卡扣配合公差、涉水部件密封性能 | 我们重点规避缩痕、翘曲与渗漏问题,确保成品外观完好、性能可靠。 |